管道安装工程自动氩弧焊接设备——管道自动焊机焊接设备详解
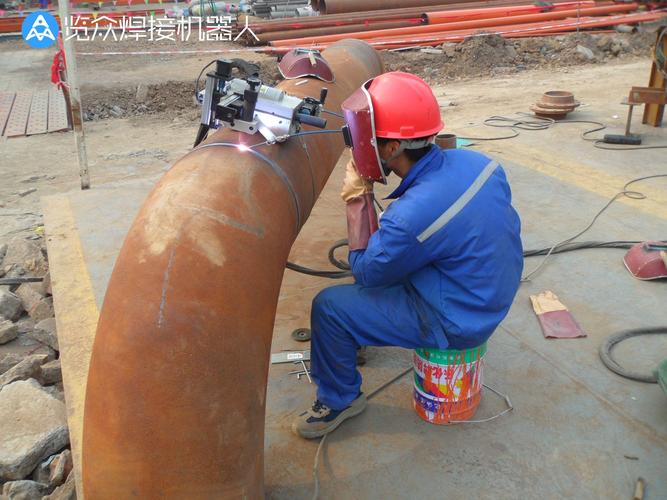
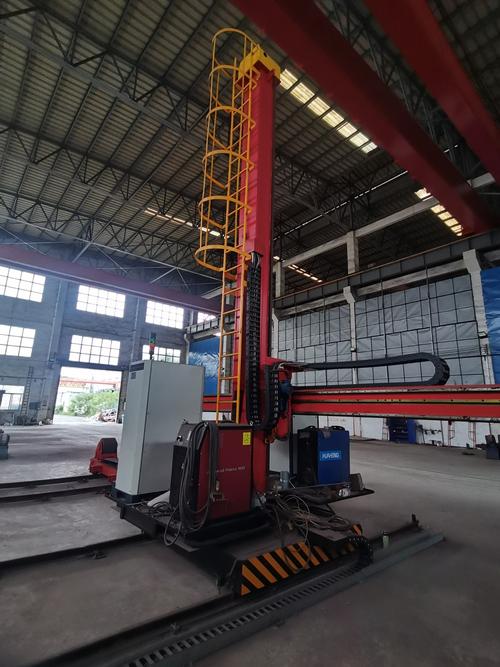
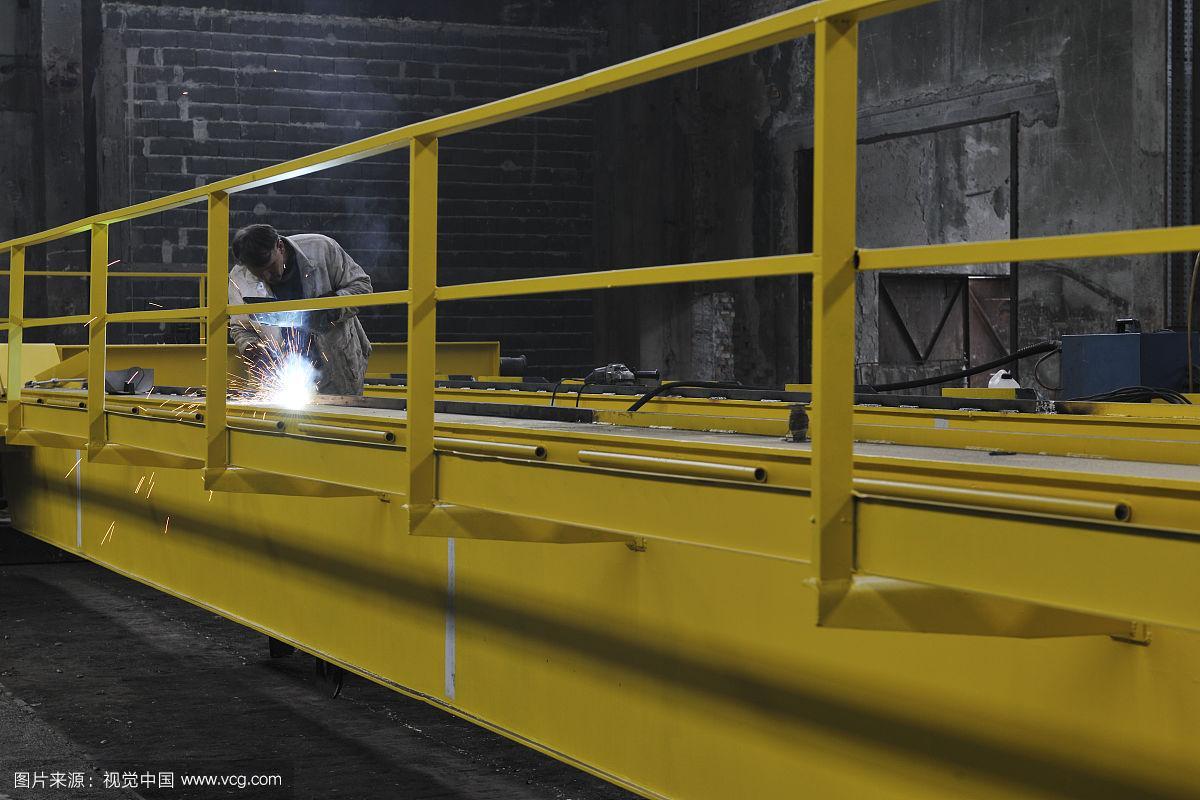
引言\n\n在石油化工、天然气输送、核电、锅炉等管道安装工程中,焊接质量直接关系到整个系统的安全运行与使用寿命。传统的手工氩弧焊虽然灵活,但存在效率低、劳动强度大、质量波动大等缺点。随着自动化技术的发展,管道自动焊机(管道自动氩弧焊接设备)已成为现代管道施工的核心装备。本文将系统介绍管道自动焊机的组成、工作原理、技术优势及应用场景。\n\n## 一、什么是管道自动焊机?\n\n管道自动焊机是一种专用于管道环焊缝及相贯线焊缝的自动化氩弧焊接(TIG)设备。它通过机械机构驱动焊枪沿管道环向运动,同时集成电弧控制、送丝控制、参数存储与逻辑编程功能,实现高质量、可重复的焊接作业。\n\n一套典型的管道自动焊机包含以下核心模块:\n- 焊接电源:全数字化逆变氩弧焊机,具备精确的电流波形控制(如脉冲TIG)。\n- 自动行走机构:轨道式爬行小车或环缝焊接机头,可沿着刚性导轨或柔性轨道绕管转动。\n- 送丝系统:精确控制焊丝送给速度与角度,实现自动填丝或无需填丝的自熔焊。\n- 摆动机构(可选):控制焊枪横向摆动,控制热输入与焊缝成形。\n- 控制系统:PLC或工业计算机 + 人机界面,存储多组焊接工艺参数,支持焊接时序管理。\n- 冷却与保护系统:水冷焊枪、氩气流量控制及拖罩保护。\n\n## 二、自动氩弧焊接工作原理\n\n管道自动焊机常用钨极惰性气体保护焊(TIG/GTAW),它由非熔化钨极与工件之间产生电弧,氩气作为保护气体隔离空气。焊接时:\n\n1. 引弧:高频引弧或高压脉冲引弧,确保钨极无接触起弧。\n2. 焊接行走:行走机构带动焊枪匀速旋转,必要时可调节旋转速度,联动调节电流的「下降/上升」区间。\n3. 电弧控制:采用直流正接、直流脉冲或变极性电流。脉冲TIG可以在不增加热输入的情况下获得良好熔深,打底焊和盖面焊通常采用不同波形。\n4. 送丝或自熔:薄壁管或无间隙打底的承插焊可自熔;厚壁或多层多道焊时,送丝机按预定时间与方向送入焊丝。\n5. 收弧与搭接:在接近起弧位置时降低电流或叠加衰减曲线,实现前后焊缝平滑搭接,保证环缝合格。\n\n## 三、技术优势与技术指标\n\n与传统手工氩弧焊方法相比,自动管道焊接具备明显优势:\n- 高一次合格率(可达98%以上):一台设备的参数固定后,完整提升了焊接件的均一性。人员、工况、运条差异大幅抑制。\n- 快速调节, 弹性固定工艺:能够在几分钟内移交工艺编制者和班组。实现对坡口错边和管子两端能量适时、严格的分流编程。\n-A-VERS ?— Wait issues? — 更新**] Auto-Track processing issue in markup. Fammi concluso? Interrotto da pens - delete errantly rec system placeholder broken brackets manually finish.\n\nWith example constraint and output then below paragraph normalized.
如若转载,请注明出处:http://www.pjhjx.com/product/40.html
更新时间:2026-10-20 15:53:54